Cách sử dụng máy hàn điện tử đơn giản cho người mới


Máy hàn điện tử được sử dụng phổ biến trong gia đình, xưởng cơ khí và các công việc sửa chữa kim loại nhờ thiết kế gọn nhẹ, dễ di chuyển và khả năng điều chỉnh dòng hàn linh hoạt. Tuy nhiên, với người mới, việc chọn que hàn, chỉnh dòng điện hay giữ hồ quang ổn định có thể gây không ít khó khăn. Bài viết dưới đây sẽ hướng dẫn cách sử dụng máy hàn điện tử giúp bạn tạo mối hàn chắc chắn và làm việc an toàn hơn.
Làm quen với máy hàn điện tử
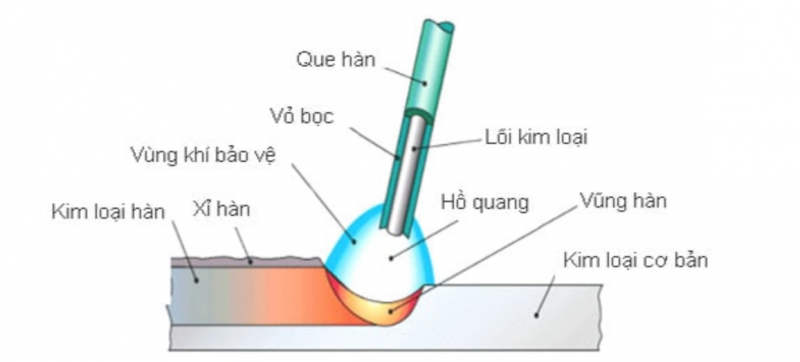
Máy hàn điện tử hay còn gọi là máy hàn inverter là thiết bị sử dụng nguồn điện để tạo ra hồ quang giữa que hàn và vật liệu kim loại. Nhiệt lượng sinh ra từ hồ quang làm nóng chảy kim loại tại vị trí hàn, đồng thời làm nóng chảy que hàn để bổ sung kim loại vào mối nối. Khi nguội đi, phần kim loại nóng chảy đông đặc và tạo thành mối hàn.

Đối với người mới bắt đầu, máy hàn que điện tử là dòng máy tương đối phổ biến vì cách vận hành không quá phức tạp, phù hợp với nhiều công việc sửa chữa cửa sắt, khung thép, hàng rào và các chi tiết kim loại thông dụng. Trước khi sử dụng, bạn cần hiểu các bộ phận của máy cũng như cách chọn que hàn và điều chỉnh dòng điện.
Các bộ phận cơ bản và chức năng
Một bộ máy hàn que điện tử thông thường gồm thân máy, dây kìm hàn, kìm hàn, dây kẹp mass và kẹp mass. Ngoài ra, người dùng cần chuẩn bị que hàn cùng các dụng cụ bảo hộ và vệ sinh mối hàn.
-
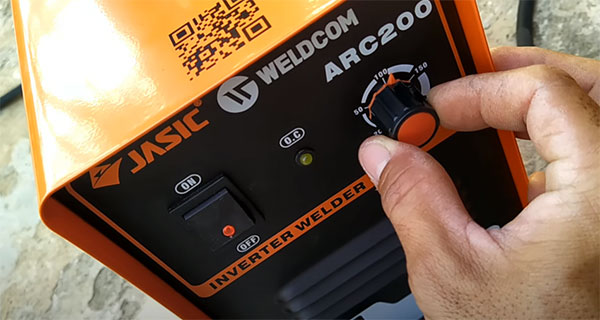
Thân máy hàn: Chuyển đổi và điều chỉnh nguồn điện để tạo ra dòng điện phù hợp cho quá trình hàn. Trên máy thường có núm điều chỉnh dòng hàn, màn hình hiển thị hoặc các nút chức năng tùy model.
-
Kìm hàn: Dùng để giữ que hàn và dẫn dòng điện từ máy đến que hàn. Phần tay cầm cần có lớp cách điện nguyên vẹn.
-
Kẹp mass: Kẹp vào vật liệu hoặc bàn gá kim loại có tiếp xúc điện phù hợp để hoàn thành mạch hàn. Kẹp nên được đặt gần vị trí hàn trên phôi khi điều kiện cho phép.
-
Dây hàn và dây mass: Dẫn dòng điện giữa máy, kìm hàn và vật liệu. Trước khi làm việc, cần kiểm tra dây có bị nứt, đứt hoặc hở lớp cách điện hay không.
-
Que hàn: Vừa dẫn dòng điện để tạo hồ quang, vừa cung cấp kim loại bổ sung cho mối hàn. Lớp thuốc bọc của que hàn giúp bảo vệ vùng kim loại nóng chảy trong quá trình hàn.

Ngoài các bộ phận trên, một số máy có thêm chức năng hỗ trợ như Hot Start giúp mồi hồ quang dễ hơn, Arc Force hỗ trợ duy trì hồ quang và Anti Stick giúp hạn chế tình trạng que hàn dính vào vật liệu.
Cách chọn que hàn và điều chỉnh dòng hàn
Que hàn cần được lựa chọn theo loại kim loại, độ dày vật liệu, vị trí hàn và yêu cầu của mối nối. Với các công việc thông thường trên thép carbon, người mới có thể tìm hiểu những loại que hàn thông dụng như E6013. Tuy nhiên, cần kiểm tra hướng dẫn của nhà sản xuất que hàn để xác định vật liệu phù hợp, loại dòng điện và phạm vi dòng hàn cho phép.
Đường kính que hàn cũng ảnh hưởng trực tiếp đến dòng điện cần sử dụng. Que hàn nhỏ thường phù hợp với vật liệu mỏng và dòng hàn thấp hơn; que hàn lớn thường cần dòng điện cao hơn để duy trì hồ quang và tạo độ ngấu phù hợp. Bạn có thể tham khảo bảng dưới đây để hình dung cách lựa chọn một số loại que hàn thép carbon:
| Đường kính que hàn | Dòng hàn tham khảo |
|---|---|
| 2,0 mm | Khoảng 40–70 A |
| 2,5 mm | Khoảng 60–100 A |
| 3,2 mm | Khoảng 90–140 A |
| 4,0 mm | Khoảng 130–190 A |
Nếu dòng hàn quá thấp, que hàn dễ dính, hồ quang chập chờn và mối hàn có thể không đủ độ ngấu. Ngược lại, dòng quá cao có thể làm vũng hàn quá lỏng, bắn tóe nhiều, cháy thủng vật liệu mỏng hoặc tạo rãnh ở mép mối hàn. Việc điều chỉnh cần dựa trên cả khả năng kiểm soát hồ quang và hình dạng mối hàn sau khi nguội.
Chuẩn bị máy, vật liệu và đồ bảo hộ
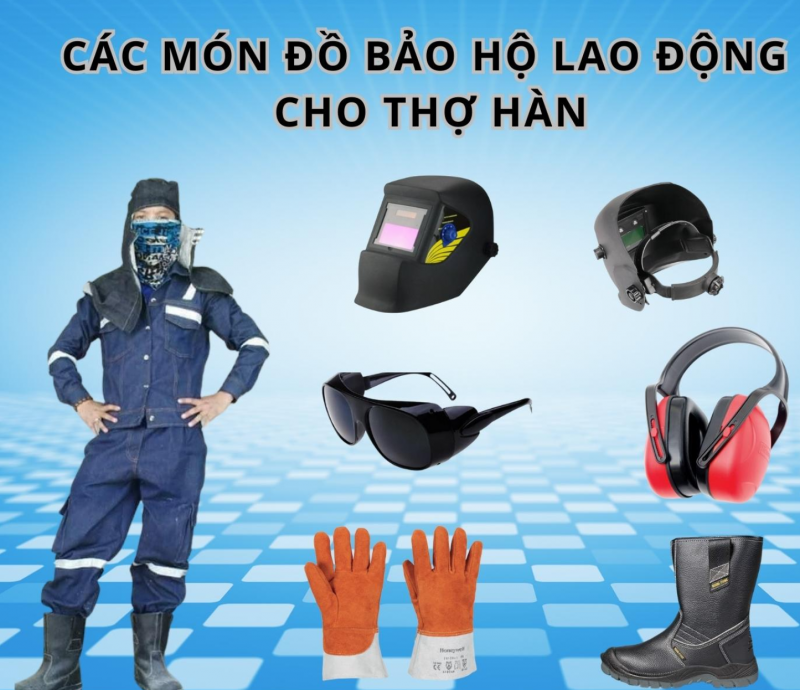
Về bảo hộ, bạn cần có mặt nạ hàn để che mắt và mặt khỏi tia hồ quang, tuyệt đối không nhìn trực tiếp vào hồ quang bằng mắt thường vì có thể gây tổn thương giác mạc. Hãy mang thêm găng tay da chuyên dụng, áo dài tay chống cháy, quần dài và giày bảo hộ để tránh bị bỏng do tia lửa và xỉ nóng. Khu vực làm việc cần khô ráo, thông thoáng, dọn sạch những thứ dễ cháy như giấy, xăng dầu, vải, gỗ, và nên để sẵn bình chữa cháy hoặc xô cát ở gần.
Về máy, hãy kiểm tra dây nguồn, dây cáp và ổ cắm xem có chỗ nào nứt vỏ, hở lõi hay lỏng đầu nối không. Nguồn điện cấp cho máy nên có nối đất và đủ công suất để máy không bị quá tải. Bạn cũng không được dùng đường ống hay kết cấu kim loại không thuộc phần cần hàn để làm dây dẫn ngược. Khi di chuyển máy phải ngắt điện trước, và không được sửa máy khi máy còn đang có điện.
Về vật liệu, hãy làm sạch bề mặt cần hàn bằng bàn chải sắt hoặc máy mài để loại bỏ gỉ sét, dầu mỡ và sơn. Sau đó kẹp mass chắc vào phôi ở chỗ kim loại sạch, đồng thời cố định chi tiết bằng kẹp hoặc êke để không bị xê dịch khi hàn. Cuối cùng, chỉnh dòng điện theo đường kính que và độ dày vật liệu như đã nói ở trên.
Các bước thực hiện hàn cơ bản
4 bước dùng máy hàn cho người mới
Sau khi đã chuẩn bị đầy đủ, người mới nên luyện hàn trên một miếng thép phế liệu sạch, có độ dày phù hợp và được cố định chắc chắn. Không nên bắt đầu ngay trên chi tiết quan trọng vì cần thời gian làm quen với cách mồi hồ quang, di chuyển que và kiểm soát vũng hàn.
Bước 1: Điều chỉnh dòng hàn: Dựa vào đường kính, loại que hàn và độ dày vật liệu để chọn dòng điện phù hợp. Nếu máy có chức năng hỗ trợ mồi hồ quang hoặc chống dính, hãy tìm hiểu cách hoạt động trong tài liệu hướng dẫn. Không tăng dòng điện quá cao chỉ để mồi que dễ hơn.
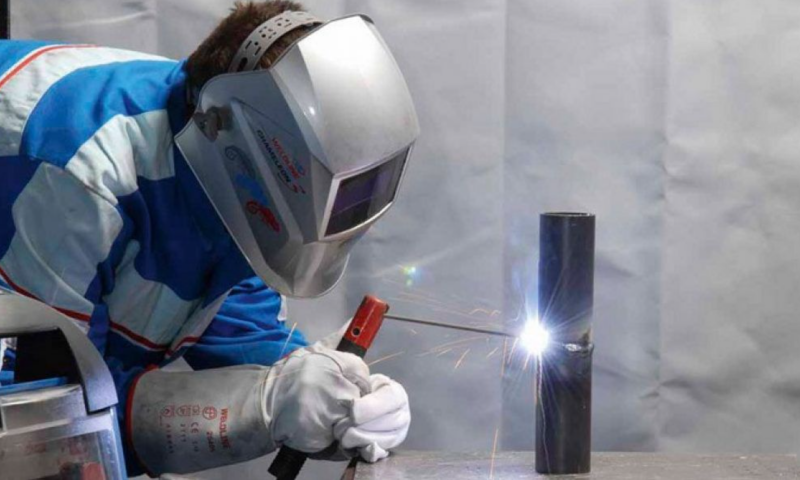
Bước 2: Mồi hồ quang: Có hai cách phổ biến là quẹt đầu que lên bề mặt phôi giống như quẹt diêm, hoặc gõ nhẹ đầu que xuống phôi rồi nhấc lên nhanh khoảng 2 đến 3 mm. Khi hồ quang xuất hiện, bạn sẽ thấy ánh sáng chói và nghe tiếng xèo đều.
Nếu que hàn dính chặt vào vật liệu, không giật mạnh kìm hàn hoặc kéo dây. Hãy lắc nhẹ que sang hai bên hoặc xoay cổ tay để bẻ que ra khỏi mối dính (làm ngay khi vừa dính thì que thường bong dễ). Nếu que vẫn dính chặt, nhả que ra khỏi kìm hàn mở kìm hoặc buông tay cầm hoặc có thể tắt máy, đặt kìm hàn ra xa để que nguội.
Bước 3: Duy trì hồ quang và Di chuyển que hàn dọc theo mối nối: Trong quá trình hàn hãy giữ khoảng cách từ đầu que đến phôi xấp xỉ bằng đường kính lõi que, nghiêng que khoảng 15 đến 30 độ theo hướng di chuyển, rồi kéo que dọc đường hàn với tốc độ đều. Vì que cháy ngắn dần nên bạn cần vừa kéo vừa hạ dần tay xuống để giữ khoảng cách không đổi.

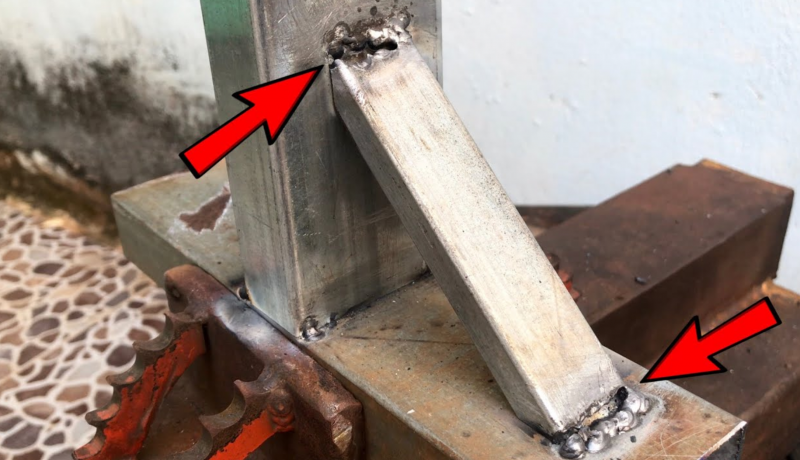
Di chuyển que đều tay để tạo đường hàn liên tục. Kéo quá nhanh thì mối hàn mỏng, không ngấu, kéo quá chậm thì dễ cháy thủng, nhất là với thép mỏng. Thay vì chỉ nhìn vào hồ quang, bạn hãy quan sát vũng hàn phía sau que để biết mình đang đi nhanh hay chậm. Với chi tiết lớn, hãy hàn đính vài điểm nhỏ trước để cố định vị trí rồi mới hàn hoàn chỉnh, cách này giúp hạn chế biến dạng và lệch phôi. Khi hàn vật liệu dày, nên hàn nhiều lớp: hàn lớp lót trước, gõ sạch xỉ rồi mới hàn lớp tiếp theo để mối hàn ngấu sâu và chắc hơn. Cuối cùng, hãy chọn tư thế đứng hoặc ngồi thoải mái để tay vững hơn khi di chuyển.
Bước 4: Kết thúc mối hàn và kiểm tra: Khi hết đường hàn hoặc que gần hết, hãy nhấc que ra khỏi vũng hàn để ngắt hồ quang. Chờ mối hàn nguội bớt rồi dùng búa gõ xỉ để gạt lớp xỉ phủ bên ngoài, sau đó kiểm tra xem mối hàn có đều, đặc và không bị rỗ hay nứt hay không. Khi dùng xong, hãy tắt máy, rút điện và tháo kìm hàn ra đặt lên giá cách nhiệt chứ không để dưới đất hay trên kim loại.
Kỹ thuật hàn và mẹo dành cho người mới
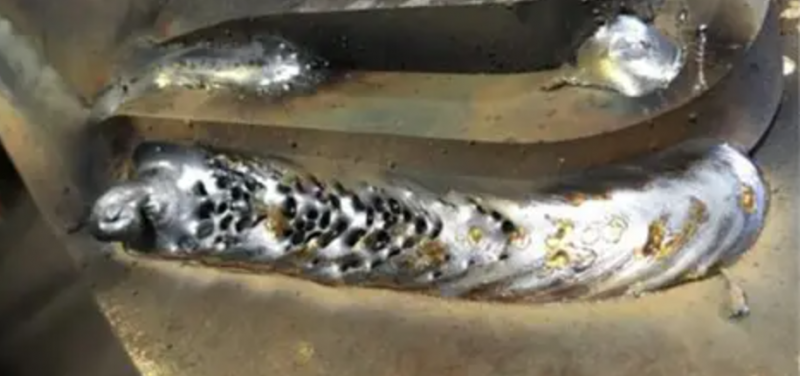
Khó khăn thường gặp nhất khi mới học hàn là mồi hồ quang và duy trì khoảng cách giữa đầu que hàn với vật liệu. Thay vì cố hàn một đường dài ngay từ đầu, bạn nên luyện tập trên phôi phế trước khi hàn vật liệu thật. Bạn nên dùng vài miếng thép vụn để tập mồi hồ quang và kéo những đường hàn thẳng, cho đến khi quen tay mới chuyển sang chi tiết cần hàn. Khi luyện, hãy chú ý giữ hồ quang ngắn và ổn định. Hồ quang quá dài khiến mối hàn rỗ và bắn tóe nhiều, còn quá ngắn thì que dễ dính phôi.
Một mẹo hữu ích là đánh dấu sẵn đường hàn trên phôi và đặt tay ở tư thế có điểm tựa chắc chắn. Điều này giúp hạn chế rung tay, đặc biệt khi bạn chưa quen với trọng lượng của kìm hàn và dây dẫn. Tốc độ di chuyển cũng cần đều. Kéo quá nhanh thì mối hàn mỏng, không ngấu, kéo quá chậm thì dễ cháy thủng, nhất là với thép mỏng. Thay vì chỉ nhìn vào hồ quang, bạn hãy quan sát vũng hàn phía sau que để biết mình đang đi nhanh hay chậm.
Với chi tiết lớn, hãy hàn đính vài điểm nhỏ trước để cố định vị trí rồi mới hàn hoàn chỉnh, cách này giúp hạn chế biến dạng và lệch phôi. Khi hàn vật liệu dày, nên hàn nhiều lớp: hàn lớp lót trước, gõ sạch xỉ rồi mới hàn lớp tiếp theo để mối hàn ngấu sâu và chắc hơn. Cuối cùng, hãy chọn tư thế đứng hoặc ngồi thoải mái, tựa hoặc khuỷu tay vào bàn hàn để tay vững hơn khi di chuyển
Lỗi thường gặp khi hàn và cách khắc phục
Trong quá trình làm quen với máy hàn điện tử, bạn có thể gặp một số lỗi cơ bản dưới đây.
| Lỗi thường gặp | Nguyên nhân có thể xảy ra | Cách khắc phục |
|---|---|---|
| Que hàn dính vào phôi | Dòng hàn thấp, thao tác mồi chưa đúng hoặc hồ quang quá ngắn | Kiểm tra kết nối, điều chỉnh dòng trong phạm vi khuyến nghị và luyện lại thao tác mồi |
| Hồ quang chập chờn | Khoảng cách hồ quang không ổn định, bề mặt bẩn hoặc kết nối điện kém | Làm sạch phôi, kiểm tra kẹp mass và giữ khoảng cách hồ quang đều hơn |
| Mối hàn bắn tóe nhiều | Dòng hàn quá cao, hồ quang dài hoặc thông số chưa phù hợp với que | Kiểm tra hướng dẫn que hàn, giảm dòng từng bước nếu cần và điều chỉnh khoảng cách hồ quang |
| Mối hàn không ngấu | Dòng điện không phù hợp, tốc độ di chuyển quá nhanh hoặc chuẩn bị mép nối chưa đúng | Kiểm tra dòng hàn, tốc độ thao tác và cách chuẩn bị mối nối |
| Mối hàn bị rỗ | Bề mặt có dầu, gỉ, sơn; que hàn ẩm hoặc thao tác làm hồ quang không ổn định | Làm sạch vật liệu, bảo quản que đúng hướng dẫn và kiểm tra kỹ thuật hàn |
| Vật liệu bị thủng | Dòng hàn quá cao, vật liệu quá mỏng hoặc di chuyển quá chậm | Chọn que và dòng phù hợp hơn, luyện trên phôi thử và kiểm soát thời gian nung nóng |
Cách bảo dưỡng và bảo quản máy hàn điện tử
Máy hàn điện tử khá bền nếu được chăm sóc đúng cách. Sau mỗi lần dùng, hãy tắt máy, rút điện và kiểm tra nhanh dây cáp, kìm hàn, kẹp mass xem có chỗ nào nứt vỏ, lỏng hoặc bị oxi hóa không. Đây là những chi tiết hao mòn nhanh nhất, nên cần thay sớm khi thấy hư hỏng. Định kỳ, bạn nên ngắt điện rồi dùng khí nén hoặc cọ mềm vệ sinh bụi bẩn ở khe tản nhiệt và quạt, vì bụi tích tụ là nguyên nhân phổ biến khiến máy quá nhiệt.
Khi hàn liên tục, hãy tuân thủ chu kỳ tải của máy và nghỉ giữa các lượt hàn để máy giải nhiệt, đừng ép máy chạy quá công suất. Que hàn nên được cất trong hộp kín, nơi khô ráo, tránh ẩm. Máy hàn cần đặt ở chỗ thoáng, tránh mưa, nước và hóa chất ăn mòn, đồng thời quấn gọn dây cáp thay vì gập gấp. Nếu máy phát ra tiếng kêu lạ, có mùi khét hoặc đèn báo lỗi sáng liên tục, hãy ngừng sử dụng ngay và mang đến trung tâm bảo hành hoặc thợ có chuyên môn, tuyệt đối không tự mở máy khi còn cắm điện.
Một số mẫu máy hàn điện tử đang được ưa chuộng
Khi tìm mua máy hàn điện tử, người dùng thường quan tâm đến khả năng hàn ổn định, dòng hàn đáp ứng được công việc, trọng lượng máy và mức đầu tư. Trên thị trường có nhiều dòng máy hàn que inverter dành cho gia đình, thợ sửa chữa và xưởng cơ khí nhỏ. Một số model có thể tham khảo:
-
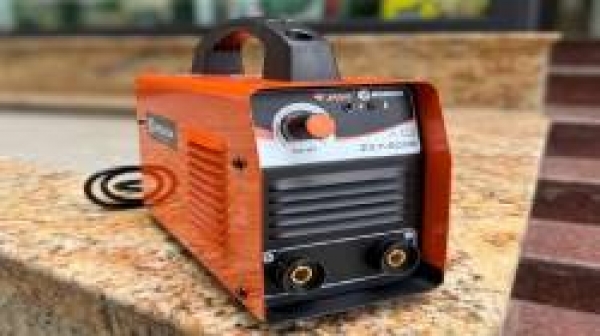
Jasic ZX7 200 PRO: đây là dòng máy hàn được nhiều người sử dụng cho công việc hàn thép và sửa chữa thông dụng. Với dải chỉnh dòng 20 đến 200A, hàn được que khoảng 2.0 đến 3.2 mm và hàn que 2.5 mm liên tục. Máy dùng công nghệ inverter, nhỏ gọn, có tay xách, có đồng hồ hiển thị dòng hàn nên khá thân thiện với người mới.
-
Hồng Ký HK200Z: có thể hàn que 3.2 ly và hàn được liên tục que hàn 2.5 ly. Sản phẩm thích hợp sử dụng trong xưởng hàn sắt gia đình, sửa chữa hàn tại nhà hay đi làm công trình nhỏ,...
-
Hồng Ký JET SR 200R: cũng là lựa chọn được nhắc đến với dòng hàn 200A, làm việc với que hàn từ 1.6 đến 3.2 mm. Máy đặc biệt phù hợp cho thợ cơ khí dân dụng, hộ gia đình, tổ đội thi công cửa sắt, mái tôn, lan can và các công trình nhỏ cần di chuyển máy thường xuyên.

Nắm vững cách sử dụng máy hàn điện tử không phải là chuyện một sớm một chiều. Hãy bắt đầu từ những đường hàn đơn giản trên phôi phế, rút kinh nghiệm từ các lỗi thường gặp và luôn đặt an toàn lên hàng đầu. Chúc bạn có những mối hàn chắc, đẹp và an toàn!


0 Đánh giá sản phẩm này
Gửi đánh giá của bạn